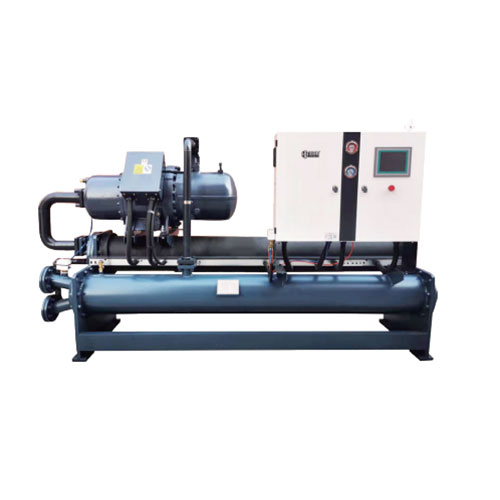
Архитектура с обратной связью представляет собой фундаментальный сдвиг в промышленном управлении температурным режимом. В этом анализе исследуются структурные, гидравлические и цифровые элементы, которые определяют современнуюПластиковая центральная система водяного охлаждения, уделяя особое внимание тому, как трехступенчатая очистка воды, возврат с помощью сифона и подключение MES объединяются для стабилизации качества продукции и устранения скрытых тепловых переменных. Изучая физику охлаждения пресс-формы и реалии крупномасштабного производства, дискуссия показывает, почему традиционные открытые башни больше не отвечают требованиям точности современной обработки пластмасс.
Нажмите на любой раздел, чтобы перейти непосредственно к теме.
- 1. Как архитектура с замкнутым контуром влияет на промышленную термическую стабильность?
- 2. Почему трехступенчатая очистка воды имеет решающее значение для эффективности охлаждения?
- 3. Как гидравлический баланс влияет на энергопотребление насоса?
- 4. Какую роль играет цифровая прозрачность в предотвращении простоев?
- 5. Почему продувка сжатым воздухом необходима при смене пресс-формы?
- 6. Часто задаваемые вопросы
1. Как архитектура с замкнутым контуром влияет на промышленную термическую стабильность?
Традиционный подход к промышленному охлаждению часто рассматривает воду как пассивную утилиту, перекачиваемую из открытой башни без учета ее изменяющегося химического состава. На самом деле тщательно спроектированныйПластиковая центральная система водяного охлаждениясоздает контролируемую тепловую среду, в которой стабильность температуры пресс-формы напрямую определяет время цикла и точность размеров. Изолируя технологическую воду от загрязнений из окружающей среды, производители превращают охлаждение из бремени технического обслуживания в точный технологический прибор. Тепловая динамика литья пластмасс под давлением в значительной степени зависит от турбулентного потока охлаждающей жидкости через узкие каналы внутри стали формы. Когда этот хладагент забирается из открытой градирни, он переносит в воздух мусор, биологические вещества и растворенные минералы, которые непредсказуемо взаимодействуют с поверхностями теплопередачи. Альтернатива с замкнутым контуром полностью удаляет эти переменные.
Вода каскадами проходит через открытую башню, испаряется и оставляет после себя концентрированные минералы. Последствия предсказуемы: на поверхностях теплообменника накапливается накипь, в теплых влажных областях образуются биологические пленки, а вода, которая в конечном итоге достигает контура формы, содержит химические вещества, которые не могут выдерживать ни одна стальная форма или небольшой охлаждающий канал. При использовании замкнутого цикла технологическая вода полностью отделяется от атмосферы. Та же жидкость циркулирует через форму, возвращается в теплообменник и охлаждается без прямого испарения. В результате получается поток воды с минимальным загрязнением, стабильной концентрацией минералов и гораздо меньшим количеством химического вмешательства. Архитектурное различие имеет значение, поскольку каналы охлаждения пресс-формы не представляют собой большие промышленные трубы; это узкие проходы, часто с поворотами и ограниченным поперечным сечением, где тонкий слой отложений непосредственно приводит к измеримому изменению теплопередачи.
Переход от открытой к закрытой схеме
Закрытые рециркуляционные системы широко признаны идеальными для борьбы с загрязнениями именно потому, что в контур попадает мало загрязнений или они вообще отсутствуют, а небольшой объем подпитки позволяет использовать высококачественную очищенную воду, а не ту, которая имеется на входе установки. На практике контур охлаждения перестает быть хранилищем всего, что содержится в источнике воды, и начинает вести себя как контролируемый тепловой контур. В технологическом потоке нет распыляемой воды, нет концентрации растворенных твердых веществ, вызванной испарением, и нет постоянного попадания переносимых по воздуху частиц в жидкость, соприкасающуюся с формой. Разделение не является усовершенствованием концепции открытой башни; это другая логика работы. Градирня по-прежнему отводит тепло, но делает это через барьер, который сохраняет чистоту технологической воды.
Защитный эффект архитектуры с обратной связью выходит за рамки предотвращения масштабирования. Стабильный поток чистой воды снижает риск коррозии под отложениями, поддерживает коэффициенты теплопередачи близкими к расчетным значениям и устраняет необходимость частой химической ударной обработки, которая сама по себе может привести к нестабильности. Когда качество воды больше не является постоянно меняющейся целью, контроль температуры пресс-формы становится более повторяемым, а отклонения времени цикла, связанные с дрейфом охлаждения, становится легче изолировать от других переменных процесса. Система охлаждения перестает генерировать шумы в производственных данных. В высокоточных приложениях, где допуски измеряются в микронах, разница между стабильным и колеблющимся термическим пограничным слоем определяет успех всего производственного цикла.
| Рабочий размер | Открытая градирня | Закрытая градирня |
| Воздействие технологической воды | Прямой контакт с атмосферой, воздушным мусором и биологической нагрузкой | Герметичная петля; технологическая вода изолирована от загрязнений окружающей среды |
| Концентрация минералов | Повышается за счет испарения; риск масштабирования увеличивается с течением времени | Стабильный; отсутствие концентрации испарения в технологическом потоке |
| Состояние канала формы | Прогрессивное наращивание депозита; теплопередача ухудшается | Сохранена чистая геометрия канала; эффективность охлаждения остается предсказуемой |
| Потребность в химической обработке | Непрерывное дозирование биоцидов, антинакипинов и ингибиторов коррозии. | Значительно уменьшено; химия управляется посредством целостности контура |
| Профиль потерь воды | Потери на испарение, продувку и дрейф | Минимальный макияж; отсутствие потерь на испарение из технологического контура |
Сравнение не абстрактно. При переработке пластмасс качество охлаждающей воды напрямую влияет на термическую стабильность, постоянство размеров и процент брака. Отложения и бактериальные пленки в водоносных системах уменьшают теплообмен или вообще блокируют поток, а возникающая в результате термическая нестабильность проявляется в виде потери производительности и изменения качества, прежде чем это будет признано проблемой охлаждения. Архитектура с замкнутым циклом устраняет этот путь отказа из процесса до того, как он станет виден на производстве. Тепловая инерция системы стабилизирована, что позволяет операторам точно настраивать параметры, не борясь с непредсказуемым поведением нарушенного потока жидкости.
2. Почему трехступенчатая очистка воды имеет решающее значение для эффективности охлаждения?
Конструкция с замкнутым контуром снижает скорость ухудшения химического состава воды, но не устраняет необходимости кондиционировать воду, поступающую в контур. Герметичный контур все еще может начинаться с минералов жесткости, взвешенных частиц или растворенных частиц, которые становятся проблематичными в течение месяцев циркуляции. Более надежная конфигурация обрабатывает поступающую воду через несколько этапов, прежде чем она достигнет контуров формы, а затем использует герметичный контур для сохранения этого качества. В этом логика трехступенчатой очистки воды в системе: цель состоит не только в фильтрации мусора, но и в доставке воды, которая не будет осаждать соединения, образующие накипь, на горячих поверхностях пресс-формы. Образование накипи в охлаждающей воде чаще всего вызвано чрезмерной концентрацией растворенных минералов, особенно солей кальция и магния, растворимость которых снижается с повышением температуры.
В открытой испарительной системе эти минералы постоянно концентрируются. В замкнутом контуре концентрация остается стабильной, но если исходная заполняющая вода имеет повышенный уровень жесткости, в контуре все еще существует вероятность образования отложений на поверхностях теплопередачи. Многоступенчатая обработка решает эту проблему, сочетая удаление частиц с ионным кондиционированием. Репрезентативный трехзонный подход использует прогрессивную микрофильтрацию, за которой следует стадия ионного обмена, нацеленная на кальций и магний, основные источники отложений в жесткой воде. Последовательность имеет значение: удаление частиц сначала защищает ионообменную среду, а затем ионная стадия снижает нагрузку на жесткость, с которой не может справиться одна только фильтрация.
Резервуары из нержавеющей стали и гигиенический аспект
Очистка воды – это лишь часть уравнения чистоты. Резервуар, в котором находится инвентарь контура, также представляет собой смачиваемую поверхность, а его материал и геометрия влияют на то, останется ли система чистой между циклами обработки. Резервуар для воды из нержавеющей стали имеет поверхность, не склонную к размножению микробов, а его герметизирующие свойства ограничивают попадание пыли и примесей. Резервуар находится на одном уровне с землей, что упрощает очистку и дренаж, а также устраняет скрытые низкие точки, где имеет тенденцию скапливаться застойная вода и осадок. Это не косметические детали. В контуре охлаждения, который, как ожидается, будет оставаться чистым в течение нескольких месяцев, каждая смоченная поверхность либо поддерживает качество воды, либо ухудшает его.
Практическим результатом объединения архитектуры с замкнутым контуром, трехступенчатой очистки и конструкции гигиеничного резервуара является схема пресс-формы, которая не масштабируется. Когда каналы потока формы остаются свободными от отложений, эффективность охлаждения, заложенная в инструмент, соответствует эффективности охлаждения, реализуемой при производстве. Время цикла остается стабильным, распределение температуры поверхности формы остается в заданном диапазоне, а нагрузка по техническому обслуживанию смещается от удаления окалины и восстановления текучести к регулярной проверке. Система охлаждения становится стабильным фактором процесса формования, а не переменной, которой необходимо постоянно управлять. Такая химическая стабильность также снижает потребность в агрессивных чистящих средствах, продлевая срок службы уплотнений, клапанов и компонентов насосов во всей сети.
3. Как гидравлический баланс влияет на энергопотребление насоса?
Качество воды определяет, сможет ли контур охлаждения выполнять свою тепловую функцию с течением времени. Гидравлическая конструкция определяет, сколько энергии накачки потребуется для этого. Многие системы центрального охлаждения перекачиваются, поскольку схема распределения заставляет насос преодолевать потери на обратной стороне, которых можно было избежать на стадии проектирования. Расположение окружающих водоводов со сбалансированным давлением на входе меняет гидравлический профиль: обратная вода поступает в точку сбора без остаточного давления всасывания, и насосу не требуется работать против вакуума. Расчетная скорость потока становится целенаправленным параметром, а не побочным продуктом выбора размера трубы.Пластиковая центральная система водяного охлаждениявключает эти принципы, чтобы гарантировать, что гидродинамика работает в пользу процесса, а не против него.
Более последовательный гидравлический выбор – это стратегия возврата. Самотечная обратка в закрытом цеховом водоводе позволяет возвращающейся воде двигаться под действием перепада высот, а при постепенном расширении обратного трубопровода становится эффективным сифонный эффект. Таким образом, насос не теряет напор при возврате свободным падением; обратная линия способствует циркуляции, а не облагает налогом сторону предложения. Энергоаудиты неизменно определяют возврат с помощью сифона как способ избежать потери напора нагнетания, а сбалансированную конструкцию системы как путь к снижению требований к мощности насоса. В конфигурации, где один насос производит эффект двух, а потребление энергии соответствует половине насоса, экономия не является предельным выигрышем от настройки. Они являются результатом устранения гидравлического штрафа, который многие системы имеют по умолчанию.
Достижение постоянной скорости потока в параллельных контурах
Сбалансированное давление на входе и постоянная скорость потока также поддерживают однородность температуры. Когда в каждом контуре пресс-формы наблюдается одинаковое давление подачи, разделение потока по параллельным ветвям становится более предсказуемым, а риск того, что один контур будет голодать, а в другом будет избыточное питание, снижается. Расчетный расход 3 м/с – не произвольная цифра; это скорость, выбранная для поддержания турбулентной теплопередачи без ненужных потерь на трение. В сочетании с обратным каналом, который не требует от насоса преодоления силы тяжести, гидравлическая архитектура обеспечивает как энергоэффективность, так и стабильность процесса за счет одного и того же набора решений.
Кроме того, снижение давления всасывания насоса до 0,0 кг гарантирует, что механические уплотнения внутри насоса не подвергаются ненужным нагрузкам, что снижает износ и продлевает интервалы технического обслуживания. Движение жидкости тщательно контролируется через окружающий водный путь, что позволяет всей сети работать с максимальной эффективностью. Когда система правильно сбалансирована, разница температур между подачей и возвратом остается постоянной, обеспечивая предсказуемый тепловой профиль для каждой формы, подключенной к центральному контуру. Такой уровень управления невозможен в несбалансированной системе, где насосы должны постоянно компенсировать переменные перепады давления в коллекторе.
4. Какую роль играет цифровая прозрачность в предотвращении простоев?
Хорошо спроектированный контур охлаждения все равно может выйти из строя бесшумно, если никто не сможет увидеть, что происходит внутри каналов. Частичная блокировка не сигнализирует о себе сигналом тревоги в обычной системе; это проявляется в постепенном повышении температуры формы, незначительном сдвиге времени цикла или отклонении качества, которое объясняется другими причинами. Система устраняет этот пробел в видимости, сочетая наблюдение в реальном времени за изменениями расхода воды в отверстиях каналов с системой предупреждения о предотвращении закупорки каналов. Система оповещения может быть подключена к компьютерам и мобильным телефонам через большие данные MES, что означает, что контур охлаждения становится частью цифровой операционной системы завода, а не отдельной утилитой.
Интеграция MES наиболее ценна, когда она связывает характеристики охлаждения с производственным контекстом. Системы управления производством уже содержат производственные планы, состояние оборудования и параметры процесса, а интерфейсы, использующие API-интерфейсы OPC-UA или RESTful, могут обмениваться этими данными с интервалами, измеряемыми минутами, а не сменами. Когда данные о потоке охлаждения помещаются рядом с идентификацией пресс-формы, количеством циклов и заданными значениями процесса, вопрос меняется с «работает ли охладитель?» на «Ведет ли эта конкретная схема пресс-формы иначе, чем ее базовая линия?» Это принципиально более полезный вопрос, и именно такой вопрос предотвращает незапланированные извлечения плесени, а не документирует их постфактум.
Автоматическая регулировка давления и аварийное переключение насоса
Цифровая видимость полезна только в том случае, если уровень управления может на нее воздействовать. Гуманизированный дизайн интерфейса системы призван упростить работу, а автоматическая регулировка давления в соответствии с требуемой мощностью позволяет контуру реагировать на потребность без ручной настройки клапана. При возникновении сбоя в системе водяной насос автоматически включается и подает сигнал тревоги, который превращает потенциальную остановку производства в управляемый переход. Энергосберегающая логика запуска и остановки небольших вспомогательных насосов и градирен распространяет тот же принцип на тепловые электростанции: оборудование работает тогда, когда этого требует нагрузка, а не потому, что так требует фиксированный график.
Регулируемые температуры запуска и остановки позволяют системе избегать ненужной работы в разные сезоны, а последующее снижение энергопотребления является прямым следствием соответствия предложения спросу, а не переизбытка по привычке. Данные, полученные в результате этих операций, сохраняются и анализируются, обеспечивая историческую запись, которую можно использовать для уточнения графиков технического обслуживания. Если конкретная форма постоянно демонстрирует небольшое повышение температуры обратки после определенного количества циклов, MES может пометить ее для проверки до того, как произойдет полная блокировка. Эта возможность прогнозирования меняет парадигму технического обслуживания с реактивного ремонта на упреждающее вмешательство, гарантируя, что центральная система охлаждения будет работать с максимальной производительностью без неожиданных перебоев.
5. Почему продувка сжатым воздухом необходима при смене пресс-формы?
Смена пресс-форм — это обычное прерывание процесса, но это также момент, когда контуры охлаждения открываются, опорожняются и снова подключаются. Вода, оставшаяся в форме после отсоединения, создает условия для образования ржавчины и отложений во время простоя, а проливание вокруг пресса создает опасность скольжения и загрязнения. Последовательность продувки сжатым воздухом, который поступает из впускной трубы в форму, а затем выходит через обратную трубу, удаляет влагу из внутренних каналов перед удалением формы. Операция проста, но ее последствия кумулятивны: формы хранятся в сухом виде, в охлаждающих каналах снижается вероятность образования продуктов коррозии между проходами, а следующий запуск производства начинается с чистого контура, а не с частично засоренным.
Продувка сжатым воздухом также поддерживает более широкую задачу поддержания замкнутого контура. Когда пресс-форма осушается воздухом, а не оставляется на самотек или продувается цеховым воздухом в прессе, риск попадания загрязнений в контур снижается, и удаляемую воду можно контролировать, а не терять на пол. Этот метод соответствует той же логике, которая управляет остальной частью системы: защищать качество воды, сохранять геометрию каналов и избегать вмешательств, которые создают новые проблемы, одновременно решая немедленную. На предприятии, где еженедельно производятся десятки замен пресс-форм, совокупная экономия времени и сокращение затрат на техническое обслуживание быстро становятся очевидными.
Поддержание целостности цикла между производственными запусками
Интеграция продувки сжатым воздухом в стандартный протокол замены пресс-формы гарантирует, чтоПластиковая центральная система водяного охлажденияостается неподвластной внешним факторам. Даже самая совершенная система водоочистки и гидравлическая конструкция могут быть подорваны, если остаточная влага будет оставаться в полости формы в течение нескольких недель. Систематически эвакуируя линии, операторы защищают инвестиции как в оснастку для пресс-форм, так и в инфраструктуру центрального охлаждения. Процесс продувки спроектирован так, чтобы быть быстрым и эффективным, сводя к минимуму время простоя, связанное с заменой инструмента, и одновременно увеличивая срок службы каналов охлаждения.
Кроме того, сухое состояние формы при хранении предотвращает внутреннее образование ячеек гальванической коррозии, которые особенно вредны для форм, изготовленных из разнородных металлов. После удаления воды внутренняя среда охлаждающего канала больше не способствует электрохимическим реакциям, которые ухудшают качество поверхности и ограничивают поток. Когда форма в конечном итоге будет переустановлена, отсутствие ржавчины и окалины означает, что первоначальные скорости потока и коэффициенты теплопередачи соответствуют исходным проектным спецификациям, что обеспечивает стабильный запуск следующего производственного цикла.
6. Часто задаваемые вопросы
Чем закрытая градирня отличается от обычной открытой градирни в повседневной эксплуатации?
Что на самом деле удаляет трехступенчатая водоподготовка из поступающей воды?
Почему самотековая обратка с эффектом сифона снижает энергию насоса?
Можно ли интегрировать систему предупреждения о блокировке с существующей платформой MES?
Какова цель продувки сжатым воздухом во время замены пресс-формы?
Как центральная система водяного охлаждения пластика поддерживает постоянное давление на нескольких производственных линиях?
Готовы повысить свои производственные стандарты? Узнайте, какСимблеринжиниринг может адаптировать решение по управлению температурным режимом к вашим конкретным эксплуатационным требованиям.
связаться с нами